
Персонализированные аксессуары часто требуют точного соблюдения технологических норм на каждом этапе. Если планируете заказать изготовление значков, полезно понимать, как именно происходит работа с металлом и покрытиями.
Процесс включает подготовку макета, выбор металла толщиной 0,3–2 мм, формовку и нанесение покрытия слоем 4–8 микрон. Качество зависит от соблюдения минимальных размеров элементов и температурных режимов сушки.
- Разрешение макета должно быть достаточным для чёткой передачи деталей.
- Толщина линий при штамповке и литье — минимум 0,15 мм, наружная кромка — 0,25 мм.
- При фототравлении толщина изделия обычно 0,8–2,0 мм.
- Горячая эмаль требует термообработки до 900°C.
- Минимальная сумма заказа таких изделий — 12 000 ₽.
Подготовка эскиза и макета
Работа начинается с разработки эскиза, который переводят в векторный формат. Разрешение растровых изображений для макета должно быть не менее 300 dpi, иначе при увеличении теряются мелкие детали. Толщина линий металла и расстояние между ними при штамповке и литье не могут быть меньше 0,15 мм, а наружная кромка — менее 0,25 мм. Для отверстий под штамповку минимальный диаметр составляет 2 мм, при литье — 1 мм.
 Пример эскиза с указанием минимальных толщин элементов
При фототравлении требования строже: толщина линий и зазоров — от 0,1 мм, наружная кромка — не менее 0,8 мм. Толщина готового изделия в этом случае обычно находится в диапазоне 0,8–2,0 мм, а допустимая высота бортика — до 0,12 мм. Минимальный размер элементов с эмалью для мягкой эмали — 0,3 мм, для эпоксидной смолы — 0,5 мм. Эти параметры проверяют по чертежу перед запуском в производство, чтобы избежать брака на стадии формовки.
Металлические заготовки для значков берут толщиной от 0,3 до 2 мм. Такой диапазон позволяет подобрать материал под разные типы крепления и вес изделия. Перед штамповкой или литьём сталь для оснастки закаливают до 60 единиц по Роквеллу, что обеспечивает долговечность пресс-формы при усилии от 50 до 800 тонн. При литье металл заполняет формы для изделий объёмом до 10–15 мм, что подходит для рельефных значков.
После утверждения макета переходят к выбору технологии. Штамповка подходит для плоских форм с чёткими контурами, а литьё — для объёмных элементов. Фототравление применяют, когда нужны тонкие линии и сложные узоры. Каждый метод требует соблюдения указанных выше размеров, иначе покрытие ляжет неравномерно или эмаль растечётся за пределы контура.
Сравнение методов формовки и финишной обработки
Штамповка, литьё и фототравление различаются по применимым толщинам металла, требуемому оборудованию и последующей обработке, поэтому выбор зависит от сложности формы и желаемого рельефа.
При штамповке используют прессы с усилием от 50 до 800 тонн, что позволяет обрабатывать заготовки на высокой скорости. Для изготовления штампа сталь закаливают до 60 единиц по Роквеллу, чтобы оснастка выдерживала многократные циклы без деформации. После формовки на поверхность наносят гальваническое покрытие толщиной 4–8 микрон по ГОСТ 9.306-85, обеспечивающее защиту от коррозии и декоративный вид.
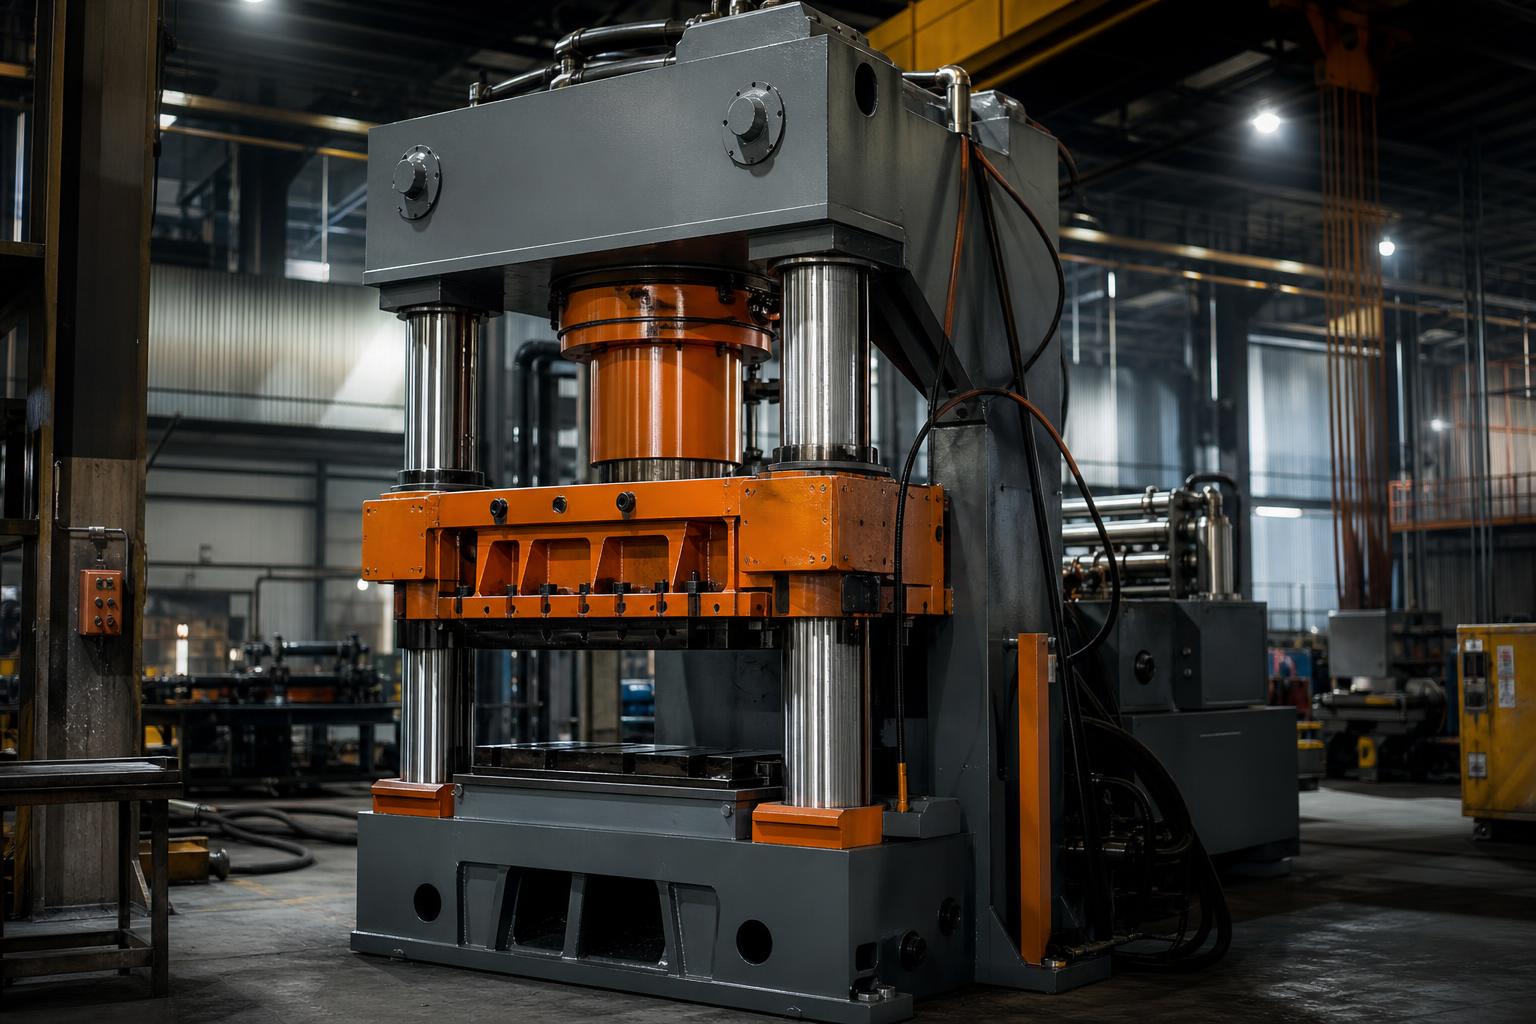 Оборудование для штамповки заготовок значков
Литьё подходит для объёмных изделий до 10–15 мм, где металл заполняет форму под давлением. После заливки эмали изделие сушат в печи при 160°C, чтобы покрытие равномерно затвердело и не образовывались трещины. Фототравление выбирают для тонких узоров, где требуется высокая точность контуров без механического воздействия на металл.
Метод Толщина заготовки (мм) Усилие пресса (т) Толщина покрытия (мкм) Температура сушки (°C) Объём изделия (мм) Штамповка 0,3–2 50–800 4–8 160 — Литьё 0,3–2 — 4–8 160 10–15 Фототравление 0,8–2,0 — 4–8 160 —Стандарты ГОСТ Р 51115-97 регламентируют требования к готовым изделиям, включая стойкость покрытия. При выборе метода учитывают также последующую обработку: после гальваники часто наносят эмаль или лак, которые фиксируют при указанной температуре. Каждый вариант даёт разный уровень детализации и прочности, поэтому перед запуском проверяют соответствие чертежа технологическим ограничениям.
Последовательность нанесения гальванических слоёв и эмалей
Гальваническое покрытие осаждают слоем 4–8 микрон, после чего эмаль фиксируют сушкой при 160°C, чтобы получить равномерную защитную и декоративную поверхность.
Процесс начинается с подготовки поверхности после формовки. Металл очищают от остатков смазки и оксидов, затем погружают в ванны с электролитами. По ГОСТ 9.306-85 контролируют толщину осаждённого металла в пределах 4–8 микрон, что обеспечивает достаточную коррозионную стойкость без излишнего расхода материала. При толщине ниже 4 микрон покрытие может не выдержать механических нагрузок, а выше 8 микрон возрастает риск отслаивания при последующей термообработке.
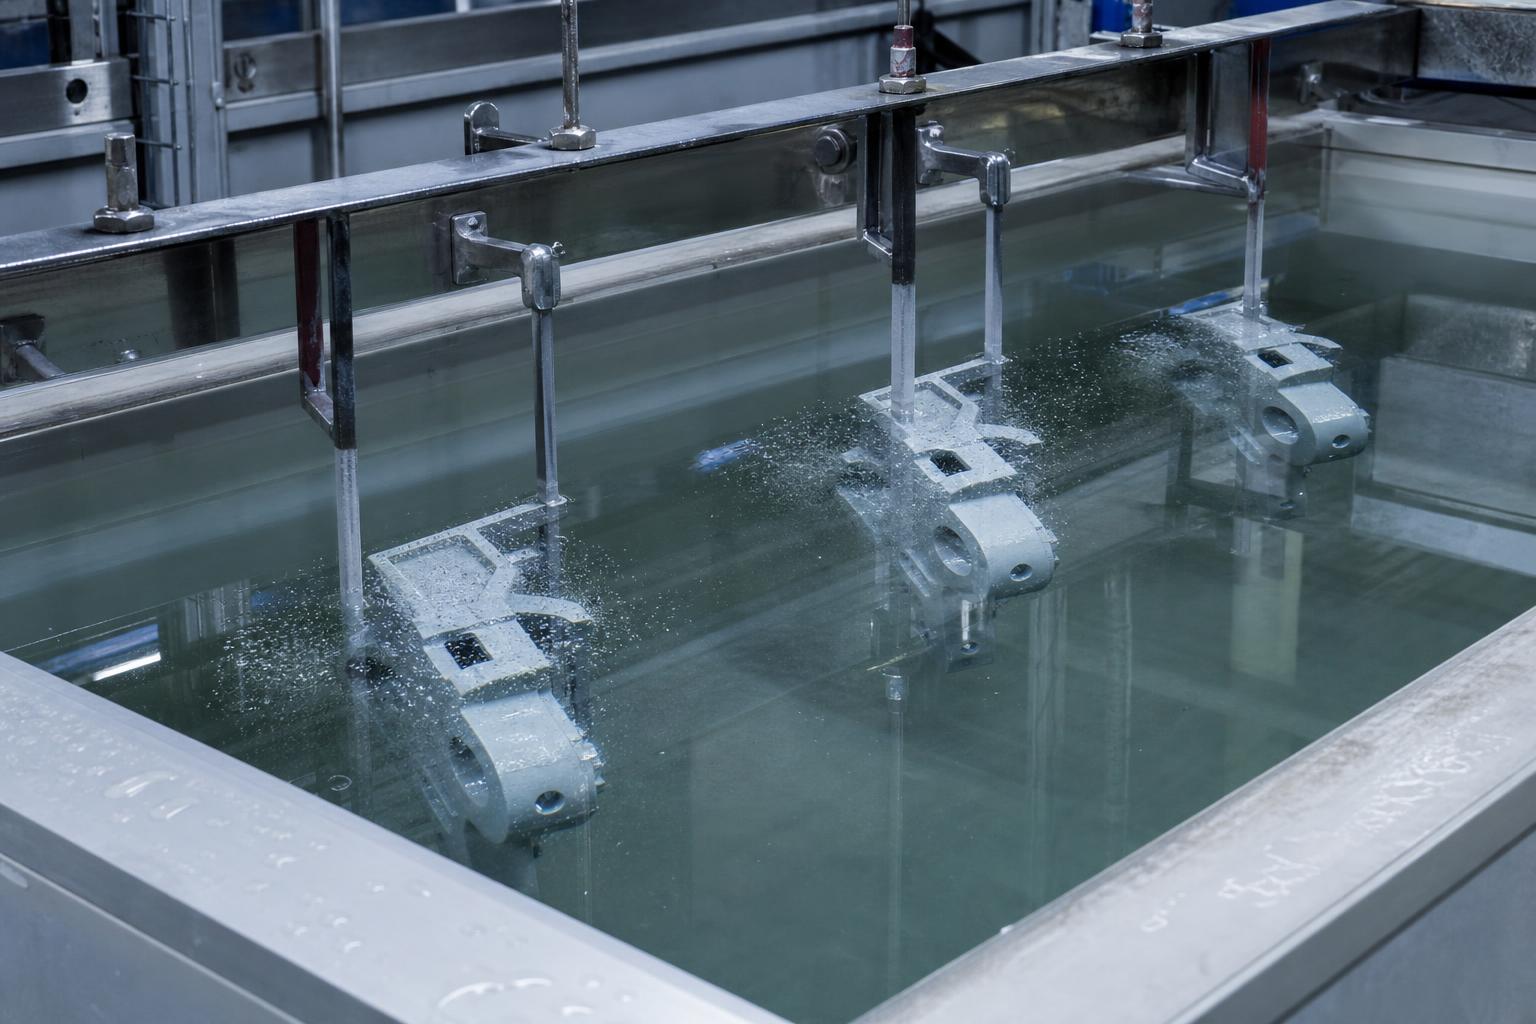 Ванна для нанесения гальванического покрытия на заготовки
После гальваники переходят к эмалированию. Для горячей эмали применяют термообработку до 900°C, при которой материал заполняет ячейки и прочно сцепляется с металлом. Для холодных составов достаточно сушки при 160°C в печи, где влага испаряется равномерно и покрытие затвердевает без пузырей. В обоих случаях время выдержки подбирают так, чтобы избежать растрескивания при охлаждении.
Контроль качества на этом этапе проводят визуально и на ощупь. Проверяют равномерность блеска, отсутствие потёков и отслоений по краям. Если покрытие не соответствует 4–8 микрон, изделие возвращают на доработку. При использовании горячей эмали дополнительно осматривают целостность ячеек после охлаждения от 900°C. Такие проверки позволяют выявить дефекты до финальной сборки и крепления.
Выбор типа покрытия зависит от условий эксплуатации. Для повседневного ношения достаточно гальваники с последующей эмалью, высушенной при 160°C. Для изделий, подвергающихся частым контактам с влагой или химией, предпочтительнее более толстый слой или дополнительный лак. В любом случае толщина металла остаётся в диапазоне 0,3–2 мм, чтобы изделие не деформировалось под собственным весом.
После завершения покрытий переходят к финальной полировке и проверке соответствия ГОСТ Р 51115-97. Здесь фиксируют отсутствие царапин и равномерность цвета. Если все параметры соблюдены, значок готов к установке крепления и упаковке. Такой подход минимизирует брак на поздних стадиях и обеспечивает долговечность готового изделия.
Финальная проверка и соответствие нормативам
Финальная проверка охватывает визуальный осмотр, измерение параметров и сверку с требованиями ГОСТ Р 51115-97, после чего изделия признают готовыми к упаковке.
На этом этапе изделие осматривают под увеличением, чтобы выявить микродефекты покрытия или эмали. Толщину металла подтверждают в диапазоне 0,3–2 мм, а слой гальваники проверяют на соответствие 4–8 микрон. Если отклонения превышают допуски, деталь возвращают на доработку. Сушку после эмалирования фиксируют при 160°C, и только после остывания проводят повторный контроль на отсутствие трещин.
Дополнительно измеряют линейные размеры элементов, зазоры и кромки. Для изделий, прошедших штамповку или литьё, минимальные значения толщины линий и расстояний между ними должны оставаться в установленных пределах. При фототравлении проверяют наружную кромку и высоту бортика. Все данные заносят в протокол, где указывают соответствие или необходимость корректировки.
Этап проверки Критерий 1 Критерий 2 Критерий 3 Критерий 4 Визуальный осмотр Равномерность покрытия Отсутствие царапин Цветовая однородность Целостность эмали Измерение размеров Толщина металла 0,3–2 мм Слой покрытия 4–8 микрон Высота бортика до 0,12 мм Диаметр отверстий от 1 мм Термический контроль Температура сушки 160°C Охлаждение после 900°C Время выдержки в печи Отсутствие деформаций Протоколирование Запись отклонений Сравнение с чертежом Подпись контролёра Маркировка партииПосле успешной проверки переходят к установке фурнитуры. Крепёжные элементы припаивают или приклеивают в заранее подготовленные места, соблюдая симметрию и прочность соединения. Затем изделия сортируют по партиям и упаковывают в защитную тару, предотвращающую повреждения при транспортировке. Каждая партия получает маркировку с указанием даты производства и номера заказа.
При обнаружении несоответствий на финальной стадии процесс возвращают к предыдущим операциям. Например, если слой покрытия не достигает 4–8 микрон, деталь повторно направляют на гальванику. Такой подход снижает процент брака и гарантирует, что все изделия отвечают требованиям нормативов. В результате заказчик получает продукцию, полностью соответствующую утверждённому макету и техническим условиям.
Документация по проверке хранится в архиве предприятия в течение установленного срока. Это позволяет при необходимости провести повторную экспертизу или подтвердить качество для клиента. Интеграция всех этапов в единую систему контроля обеспечивает стабильность результатов независимо от объёма партии. Таким образом, финальная проверка становится ключевым гарантом надёжности и долговечности готовых изделий.
Особенности эксплуатации и ухода за готовыми изделиями
Готовые изделия требуют аккуратного обращения, чтобы сохранить целостность покрытия и эмали на протяжении всего срока службы. Толщина металла в диапазоне 0,3–2 мм обеспечивает базовую прочность, однако при активном использовании необходимо избегать сильных ударов и сгибаний. Слой гальванического покрытия 4–8 микрон защищает от коррозии, но при нарушении этого слоя возможно появление очагов окисления.
Для очистки поверхности применяют мягкие ткани без абразивных частиц. При температуре сушки эмали 160°C покрытие приобретает устойчивость к умеренным механическим воздействиям, однако горячая эмаль после термообработки до 900°C выдерживает более жёсткие условия. Рекомендуется избегать контакта с агрессивными химическими веществами, которые могут повредить тонкие линии толщиной от 0,15 мм при штамповке.
При хранении изделия размещают в сухих помещениях, где исключены резкие перепады температуры. Минимальный диаметр отверстий 2 мм для штамповки позволяет использовать стандартные крепления без риска деформации. Для изделий, изготовленных методом литья, диаметр отверстий от 1 мм обеспечивает надёжную фиксацию при ношении.
В случае фототравления толщина готового изделия 0,8–2,0 мм и высота бортика до 0,12 мм требуют дополнительной осторожности при транспортировке. Минимальный размер элементов с эмалью 0,3 мм для мягкой эмали и 0,5 мм для эпоксидной смолы определяет допустимые нагрузки. Регулярный осмотр позволяет своевременно выявить отклонения в толщине наружной кромки от 0,25 мм.
При обнаружении мелких дефектов на линиях толщиной от 0,1 мм при фототравлении изделие лучше не использовать до восстановления. Стандарты ГОСТ 9.306-85 и ГОСТ Р 51115-97 задают базовые требования к долговечности покрытий. Соблюдение этих правил продлевает срок службы и сохраняет внешний вид на высоком уровне.
Материалы для основы значков и их характеристики
При подборе основы для значков учитывают не только толщину заготовки, но и физико-химические свойства конкретного сплава. Латунь марок Л63 и Л68 обеспечивает высокую пластичность при штамповке и отлично принимает гальванические покрытия никель-хром или золото. Медь марки М1 применяется, когда требуется максимальная теплопроводность для последующего горячего эмалирования, однако она быстрее окисляется, поэтому требует дополнительного защитного слоя. Цинковый сплав ЦАМ4-1 используют для литья под давлением сложных рельефных форм: его низкая температура плавления снижает энергозатраты, а хорошая текучесть позволяет воспроизводить элементы высотой до 3 мм без дополнительных доработок. Сталь 08кп выбирают для бюджетных партий, где важна магнитная восприимчивость для крепления на металлические поверхности, но она нуждается в более толстом антикоррозионном покрытии.
Алюминий марки АД1 применяется при фототравлении, когда масса изделия критична: плотность материала существенно ниже, чем у латуни, что снижает вес готового значка. Однако алюминий требует специальной подготовки поверхности перед анодированием, иначе адгезия эмали падает. Для изделий, предназначенных для эксплуатации в агрессивных средах (морской климат, химические производства), применяют нержавеющую сталь 12Х18Н10Т с предварительным пассивированием. Каждый сплав проходит входной контроль на содержание вредных примесей согласно ГОСТ 24297-87, чтобы исключить появление дефектов покрытия на стадии гальваники.
Инновации в производстве: от CAD до автоматизированных линий
Современные производства всё чаще интегрируют CAD/CAM-системы на этапе подготовки технологической документации. Трёхмерная модель значка позволяет автоматически рассчитывать объём металла, необходимый для литья, и прогнозировать усадку сплава. Программное обеспечение генерирует управляющие программы для станков с ЧПУ, сокращая время переналадки оснастки с нескольких часов до 15–20 минут. Лазерная резка и гравировка применяются для изготовления пробных партий: луч диаметром 0,05 мм воспроизводит тончайшие линии, недоступные традиционной штамповке, а отсутствие механического контакта исключает деформацию тонких заготовок.
Автоматизированные гальванические линии с роботизированной загрузкой-выгрузкой поддерживают постоянство параметров электролита: температура, p H и плотность тока контролируются датчиками в режиме реального времени. Это обеспечивает равномерность покрытия по всей поверхности изделия с отклонением не более 0,5 мкм. Внедрение систем машинного зрения на этапе промежуточного контроля позволяет выявлять микродефекты эмали (пузырьки, трещины) размером от 0,1 мм и автоматически отбраковывать изделия до нанесения финального лака. Такие технологии снижают процент брака при серийном выпуске от единиц.
Для мелкосерийного производства персонализированных значков всё шире используют аддитивные методы: 3D-печать мастер-моделей из фотополимерной смолы с последующим силиконовым формованием. Это позволяет получить первую партию быстрее, чем при традиционном изготовлении штампа. Экологический аспект также учитывается: замкнутые системы очистки сточных вод гальванических участков возвращают до 85 % воды в оборот, а отработанные электролиты перерабатываются на специализированных предприятиях с извлечением цветных металлов.
Экологические аспекты производства и утилизация отходов.
Современные предприятия, занимающиеся выпуском металлических значков, всё чаще внедряют замкнутые циклы водоподготовки и рекуперации растворов. Гальванические ванны оснащают ионообменными фильтрами, позволяющими возвращать до 85 % никеля и меди обратно в технологический процесс. Это снижает расход свежих реагентов и уменьшает объём стоков, подлежащих нейтрализации. Шламы, образующиеся после осаждения тяжёлых металлов, направляют на специализированные полигоны или передают переработчикам для извлечения цветных металлов. При использовании цинковых и алюминиевых сплавов отходы литья переплавляют непосредственно на участке, что сокращает транспортные расходы и углеродный след.
Для снижения выбросов летучих органических соединений при сушке эмалей и лаков применяют каталитические камеры дожига. Температура в таких установках обеспечивает разложение растворителей до углекислого газа и воды. На предприятиях с большим объёмом выпуска установка рекуператоров тепла позволяет вернуть 30 % энергии, затрачиваемой на нагрев печей. Сертификация по ISO 14001 подтверждает соответствие этим требованиям и даёт преимущество при участии в тендерах государственных и международных заказчиков.
Выбор типа крепления и его влияние на технологию
Крепление определяет не только удобство ношения, но и последовательность операций на финальных этапах. Бабочковый зажим требует дополнительной штамповки посадочного места толщиной 0,8 мм и последующей точечной сварки. При использовании цанговой булавки на тыльную сторону наносят усиливающую пластину, которую припаивают оловянно-свинцовым припоем с температурой плавления 183 °C. Магнитные крепления исключают механическое повреждение одежды, однако требуют увеличения толщины изделия минимум до 1,2 мм для размещения неодимового магнита диаметром 5 мм.
При заказе значков с индивидуальным креплением важно учитывать совместимость с гальваническим покрытием. Сварные швы после нанесения никеля или золота могут проявлять микротрещины, поэтому рекомендуется выполнять сварку до гальваники или применять лазерную сварку в защитной атмосфере. Для изделий с винтовым креплением резьбу нарезают до финальной полировки, чтобы избежать попадания абразива в витки. Эти нюансы учитывают на стадии согласования чертежа, что позволяет избежать дополнительных затрат на переделку партии.
Особенности маркировки и прослеживаемости партий
Каждое изделие или транспортная упаковка снабжается уникальным кодом, содержащим дату выпуска, номер плавки металла и идентификатор гальванической ванны. Лазерная маркировка наносится на невидимую сторону значка шрифтом высотой 0,8 мм, что не влияет на внешний вид. Система прослеживаемости позволяет при рекламации быстро установить причину дефекта — от качества исходного проката до режима сушки эмали. Для экспортных партий дополнительно наносят маркировку, соответствующую требованиям страны назначения, включая символы соответствия CE или UKCA.
Часто задаваемые вопросы
Как правильно хранить готовые изделия, чтобы избежать повреждений покрытия?
Изделия размещают в сухих помещениях без резких перепадов температуры. Толщина металла 0,3–2 мм и слой покрытия 4–8 микрон сохраняют свойства при таких условиях. Рекомендуется использовать мягкую упаковку, чтобы не повредить линии толщиной от 0,15 мм.
Можно ли подвергать изделия с эмалью воздействию высоких температур?
Горячая эмаль проходит термообработку до 900°C, поэтому кратковременный нагрев до умеренных значений обычно безопасен. После сушки при 160°C покрытие становится устойчивым, но длительное воздействие выше этой отметки может привести к растрескиванию. Для холодных составов такие риски выше.
Какой минимальный размер заказа предусмотрен при производстве?
Минимальная сумма заказа составляет 12 000 ₽. Это значение учитывает подготовку оснастки и контроль параметров, таких как толщина изделия 0,8–2,0 мм при фототравлении. Меньшие партии обычно не принимают из-за экономической нецелесообразности.
Что делать, если на изделии появились трещины в эмали?
Трещины чаще возникают при нарушении высоты бортика до 0,12 мм или при превышении допустимых нагрузок на элементы размером 0,3 мм. В таком случае изделие направляют на повторную обработку. Профилактика включает избегание ударов по наружной кромке толщиной от 0,25 мм.
Как проверить соответствие изделия нормативам перед эксплуатацией?
Проводят визуальный осмотр и измерение ключевых параметров: толщины покрытия 4–8 микрон, диаметра отверстий от 1 мм при литье. Сверяют с требованиями ГОСТ Р 51115-97. При обнаружении отклонений в толщине линий от 0,1 мм при фототравлении изделие возвращают изготовителю.